



Silikon Kauçuk Kablo Yapma Makinesi Nedir?
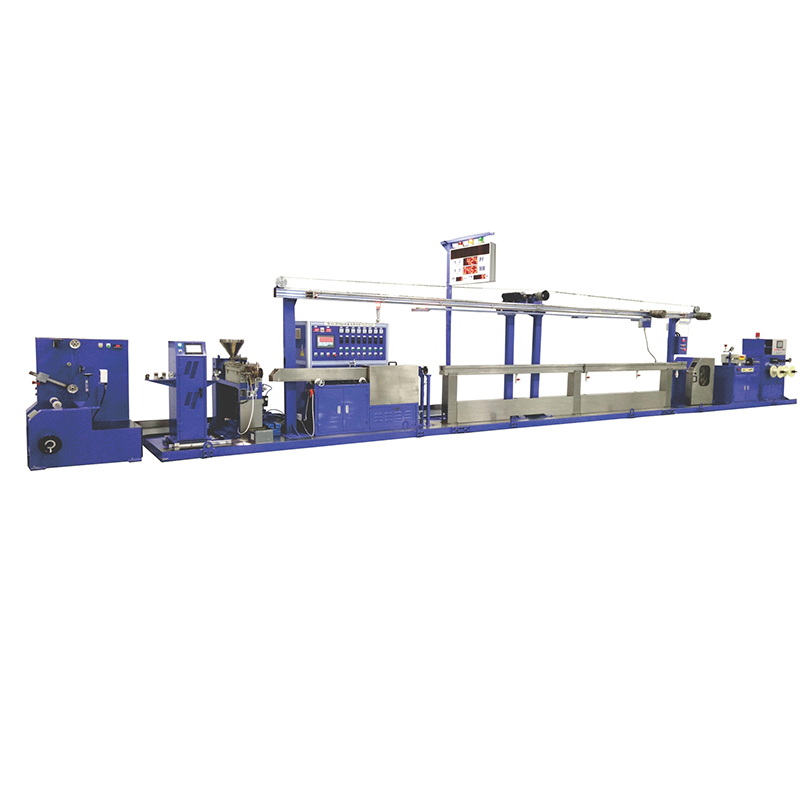
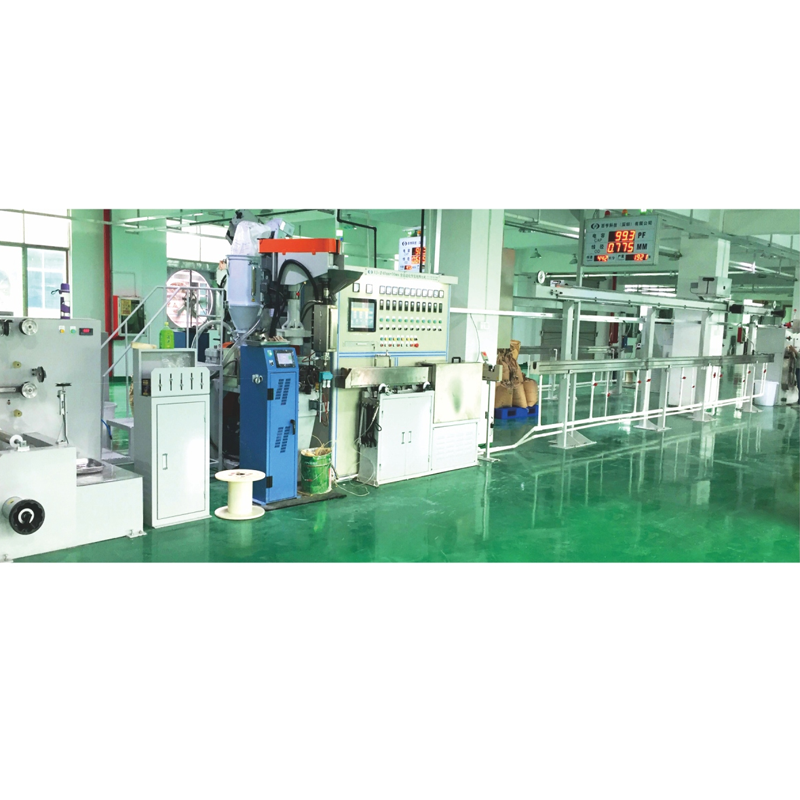
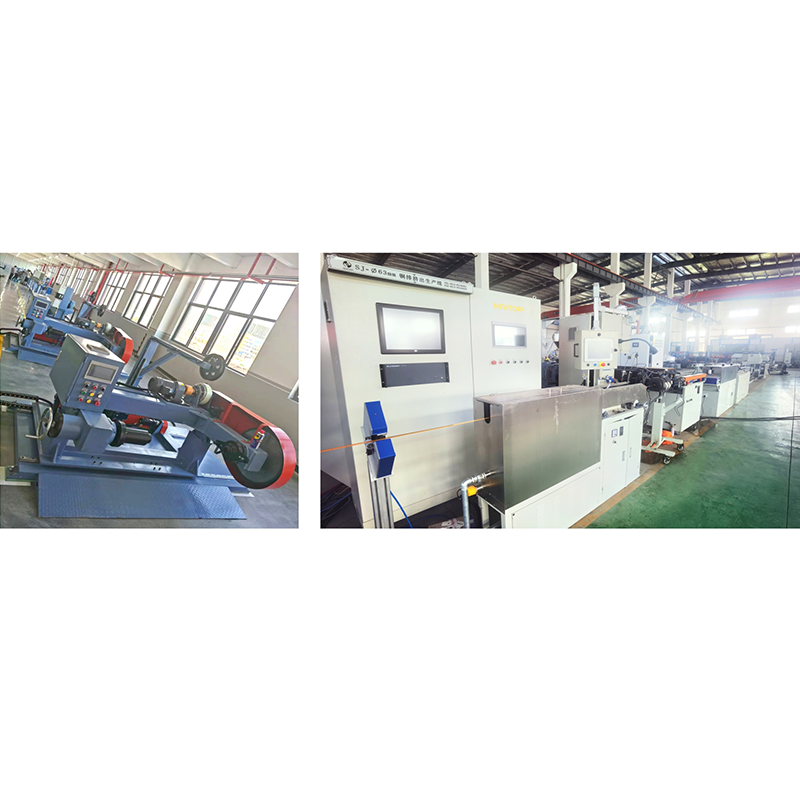
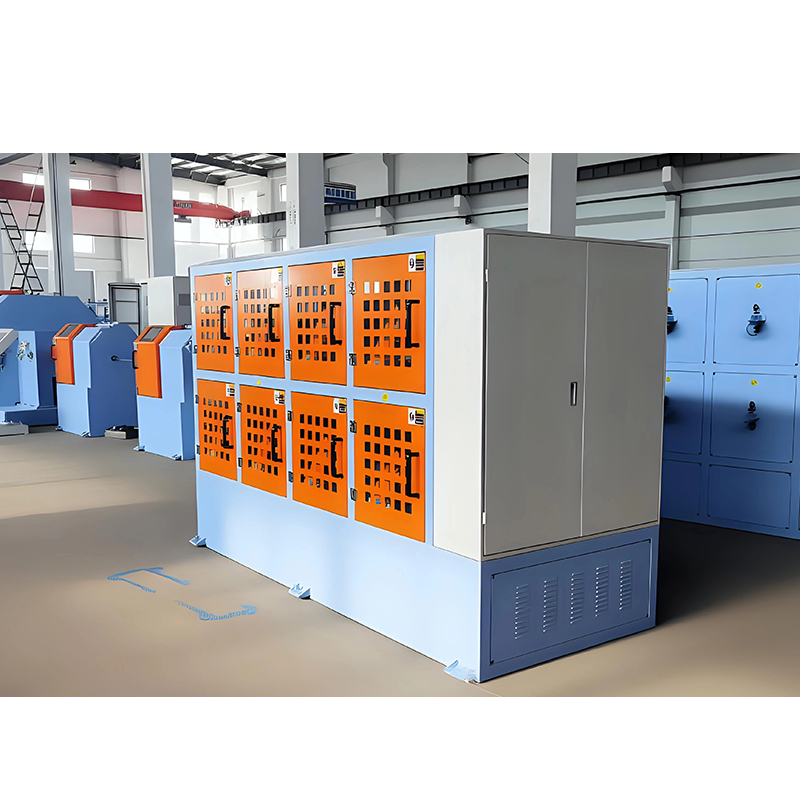
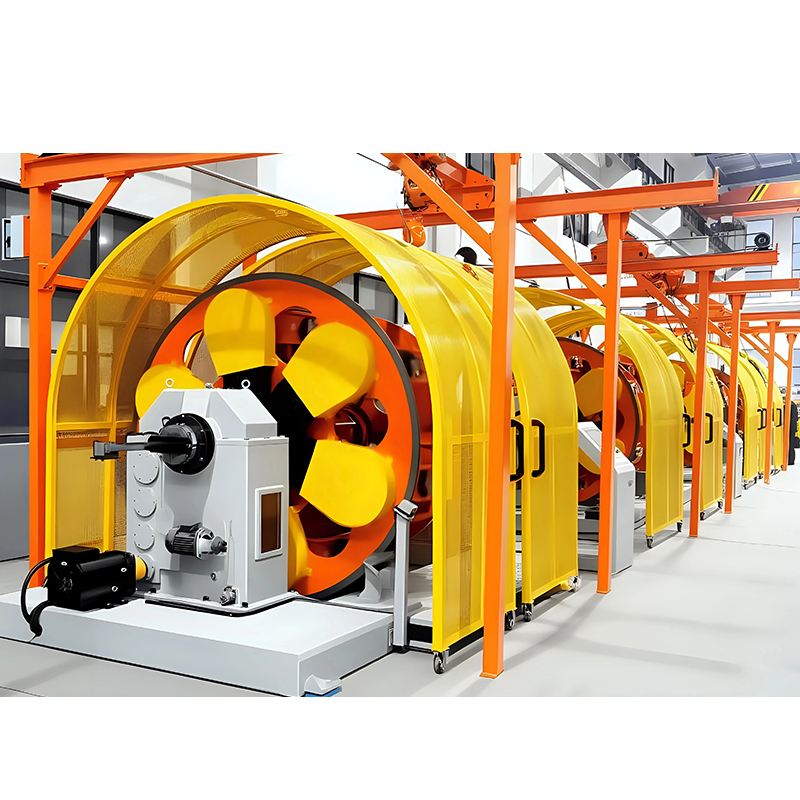
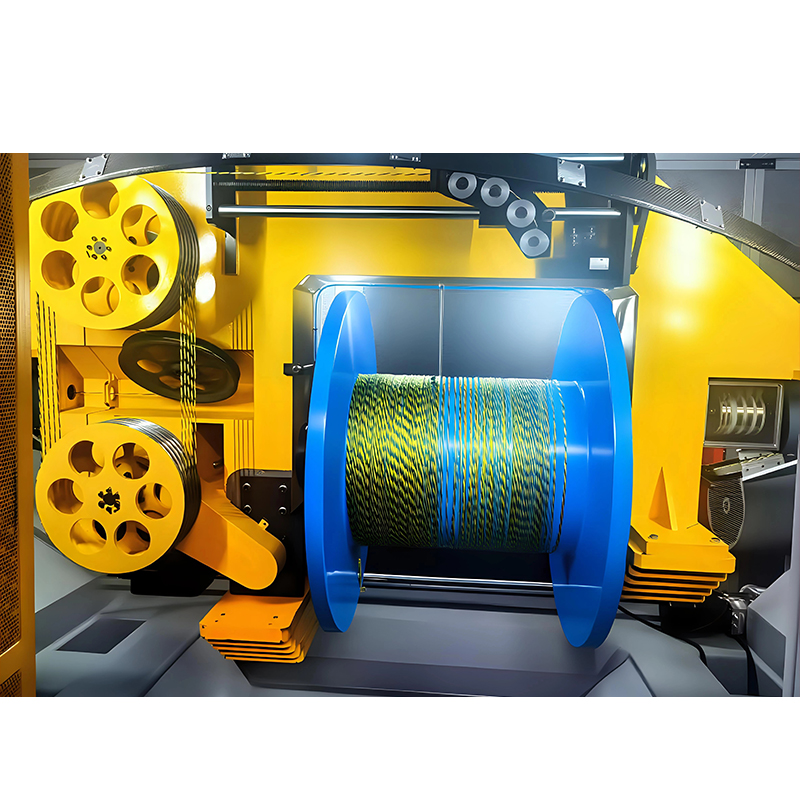
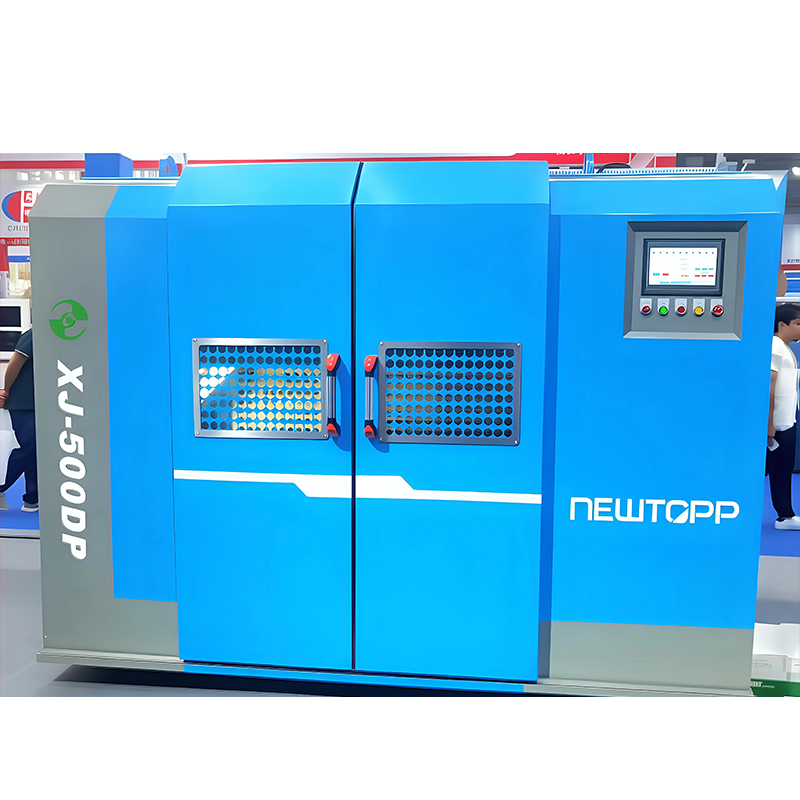
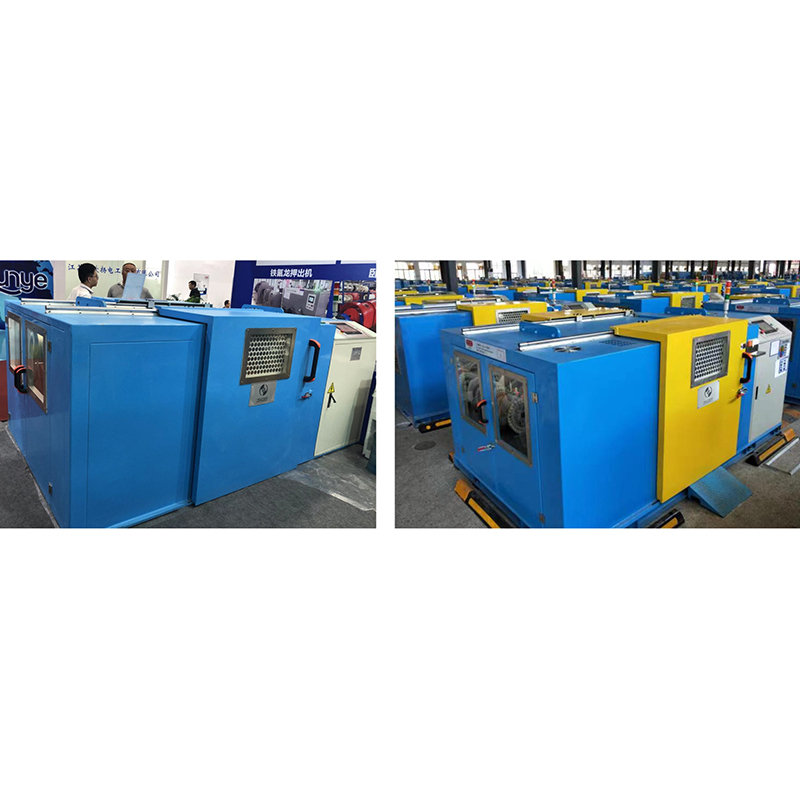
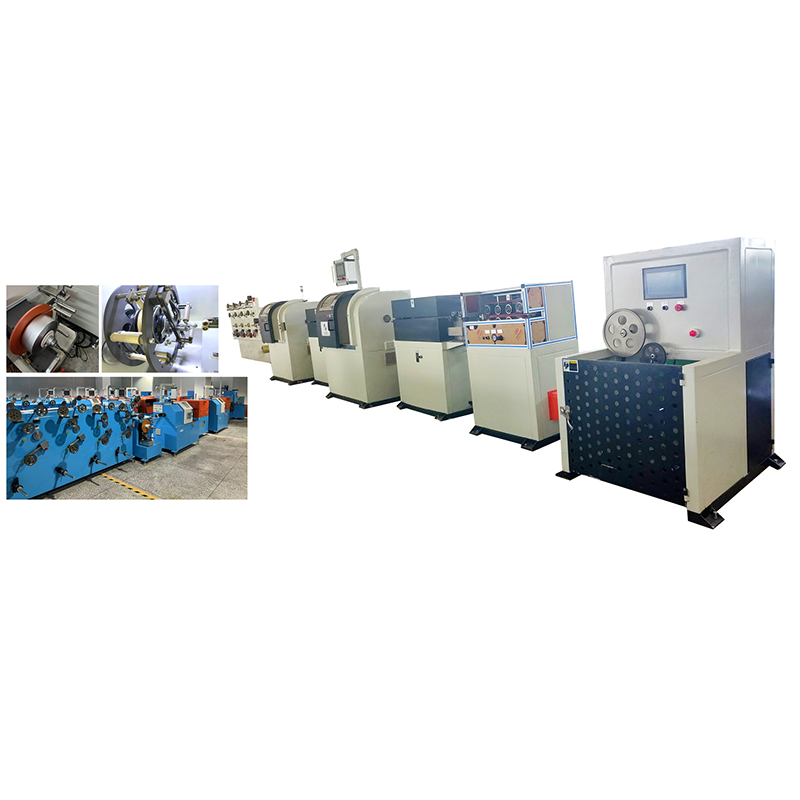
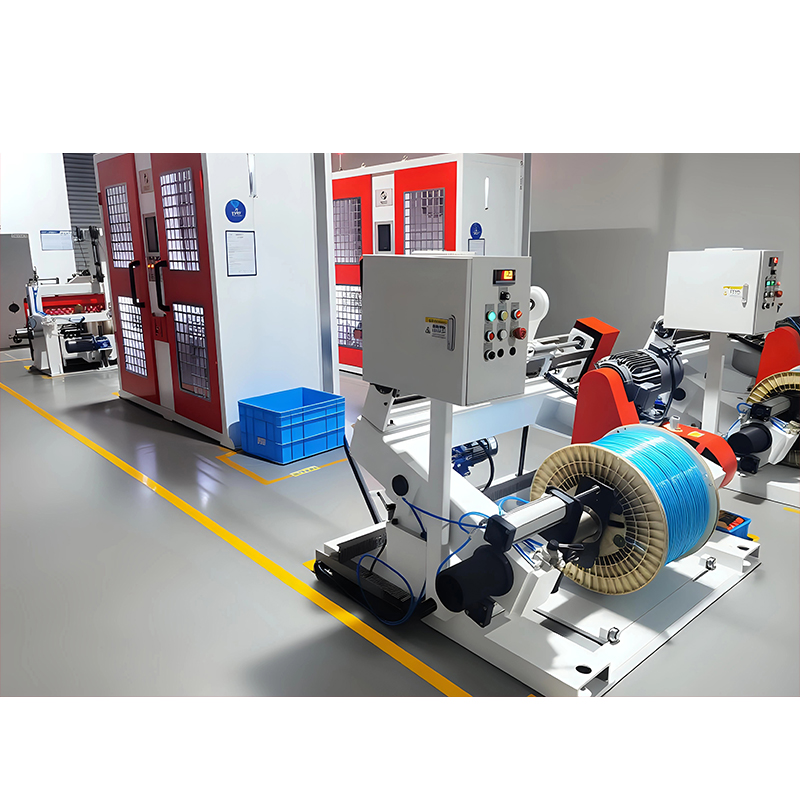
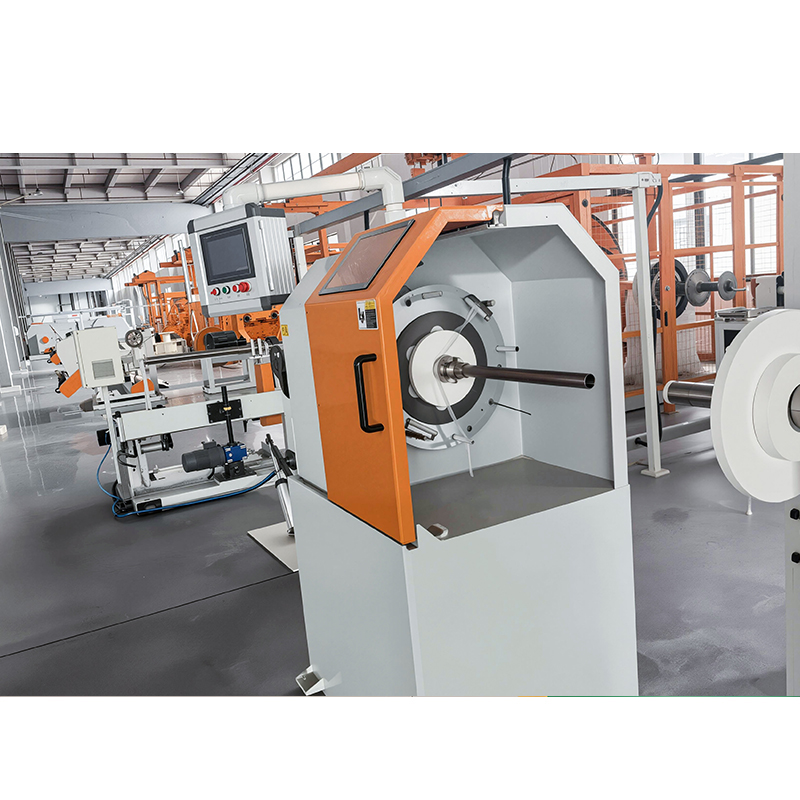
Bir silikon kauçuk kablo yapma makinesi bir iletkenin etrafına kürlenmemiş silikon kauçuğu uygulayan, bunu bir sıcak hava kürleme kanalında vulkanize eden ve ardından bitmiş kabloyu soğutup saran eksiksiz bir ekstrüzyon hattıdır. Üretim açısından tek bir pres veya sarıcı değil; ekstrüderin, kürleme bölümünün, soğutma oluğunun ve almanın bileşiğin kürlenme davranışına ve kablonun duvar kalınlığı toleranslarına uygun hale getirilmesi gereken koordineli bir makine dizisidir.
Silikon kauçuk bir termoset olduğundan PVC veya polietilenden farklı şekilde işlenir. Bileşik, vulkanize edilmemiş kauçuk olarak soğuk beslemeli bir ekstrüdere girer, ekstrüzyondan sonra çapraz bağlanması gerekir ve termoplastikler için kullanılan yüksek sürtünmeli vidayı tolere edemez. Geleneksel yalıtım için tasarlanmış bir hat, vida hızı ne olursa olsun tutarlı silikon katmanları üretmez. Ekstrüzyon hatlarının nasıl monte edildiğine ilişkin genel bir açıklama için kablo ekstrüzyon hatlarına ilişkin kapsamlı kılavuzumuza bakın.
Silikon Kauçuk Ekstrüzyon Hattının Temel Bileşenleri
Her silikon kauçuk kablo hattı beş işlevsel istasyondan oluşur ve özellikleri birbirine sıkı sıkıya bağlıdır. Eşit derecede uzun kürleme bölümü olmayan yüksek verimli bir ekstruderin seçilmesi, hattın daha yavaş çalışmasına neden olur.
| Bileşen | İşlev | Seçim notu |
|---|---|---|
| Soğuk beslemeli kauçuk ekstruder | Silikon bileşiğini plastikleştirir ve çaprazkafa iletir | Sıcaklık kontrollü namlu; L/D oranı genellikle 12:1 ila 20:1 |
| Çapraz kafa kalıbı | İletkeni yönlendirir ve düzgün bir kauçuk katman uygular | Kalıp geometrisi ve merkez hizalama, duvar kalınlığı eş merkezliliğini kontrol eder |
| Sıcak hava vulkanizasyon kanalı | Silikon bileşiğini stabil bir elastomere çapraz bağlar | Uzunluk ve sıcaklık profili bileşiğin kürlenme eğrisiyle eşleşmelidir |
| Soğutma oluğu | Almadan önce kablo sıcaklığını azaltır | Kademeli su soğutma, termal şoku ve gözenekliliği önler |
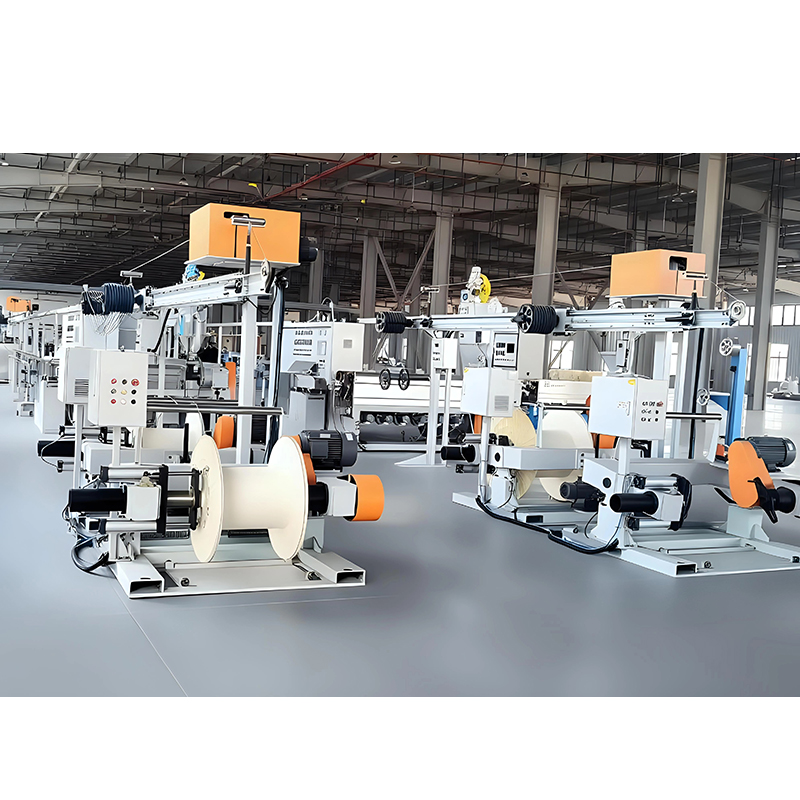
| Taşıma ve alma | Kabloyu sabit gerilimle çeker ve tamburlara sarar | Hız stabilitesi doğrudan çapı ve ovalliği etkiler |
Silikon Kauçuk Kablo Üretim Süreci Nasıl Çalışır?
Sürecin beş farklı aşaması vardır ve her birinin yalıtım kalitesi üzerinde belirli bir etkisi vardır.
- Silikon bileşiğini, termoplastikler için kullanılan yüksek sürtünme ısısı olmadan vidanın onu aktardığı ve plastikleştirdiği soğuk beslemeli ekstrüdere besleyin.
- Bakır veya çok damarlı iletken üzerinde eşmerkezli bir katman oluşturarak, çaprazkafa boyunca iletkenin etrafından geçirin.
- Kabloyu, peroksit katalizörünün kauçuğu stabil bir elastomer halinde çapraz bağladığı bir sıcak hava kanalında vulkanize edin.
- Boyutları sabitlemek ve gözenekliliği önlemek için kabloyu yavaş yavaş bir su oluğunda soğutun.
- Çapı ölçün ve bitmiş kabloyu kontrollü gerginlikle tamburlara sarın.
Sertleşme süresi duvar kalınlığına bağlıdır; Tipik bir 2 mm'lik silikon duvar için kürleme kanalı, yüksek hızlı bir hat üzerinde 12 ila 30 metreye kadar uzayabilir. Tek damarlı silikon yalıtımlı kablolara (motor kabloları, ısıtma kablosu ve cihaz kabloları) odaklanan üreticiler için özel bir damar teli yalıtım ekstrüzyon hattı, ekstrüderi, kürleme kanalını, soğutmayı ve toplamayı tek bir makine hattında birleştirerek devreye alma işlemini kısaltır ve süreç kontrolünü basitleştirir.
Silikon Kauçuk, PVC ve PTFE: Malzeme Karşılaştırması
Malzeme seçimi, makineden daha fazla, bitmiş kablonun sıcaklık sınıfını ve maliyetini belirler.
| Mülkiyet | Silikon kauçuk | PVC | PTFE/FEP |
|---|---|---|---|
| Sürekli sıcaklık aralığı | -60°C ila 200°C | -40°C ila 105°C | -200°C ila 260°C |
| Düşük sıcaklık esnekliği | Mükemmel | Kötü ila orta | iyi |
| Alev performansı | Katkı maddeleri ile kendi kendine sönme | Kendiliğinden sönen | Mükemmel |
| İşleme zorluğu | Vulkanizasyon gerektirir | Kolay | Çok zor |
| Göreceli malzeme maliyeti | Yüksek | Düşük | Çok yüksek |
Bir kablo üreticisi için pratik mesaj şudur: silikon kauçuk, 150°C'nin üzerinde sürekli çalışma sıcaklığının ve soğukta esnekliğin gerekli olduğu yerlerde yatırımını kazanır . Sıradan iç mekan kabloları için PVC'nin işlenmesi daha ucuzdur. Aşırı ortamlar için PTFE daha yüksek bir derecelendirme sunar ancak çok daha yüksek bir malzeme ve işleme maliyetine sahiptir. Makine seçimi ürün spesifikasyonlarına göre yapılır, tersi geçerli değildir.
Silikon Kauçuk Kablo Yapma Makinesi Nasıl Seçilir
Seçim, kablo spesifikasyonu ve hedef çıktı ile başlar, daha sonra kontrol hassasiyeti ve tedarikçi kabiliyetine doğru ilerler.
Önce Kablo Özelliklerini Tanımlayın
Makineleri karşılaştırmadan önce yalıtım sıcaklığı sınıfını, iletken boyutunu, duvar kalınlığını ve geçerli standardı seçin. Bu parametreler, kalıp geometrisine ve minimum kürleme kanalı uzunluğuna karar veren kürlenmiş duvar gereksinimini belirler. 180°C ve 200°C dereceli bir kablo, farklı sertleşme eğrilerine sahip farklı silikon bileşikleri kullanabilir.
Hat Hızını Kürleme Kapasitesiyle Eşleştirin
Hat hızı yalnızca vida çıkışıyla değil, kürlenme süresiyle de sınırlıdır. Kürleme bölümü çok kısaysa operatör, bileşik tamamen çapraz bağlanana kadar hattı yavaşlatmalıdır. Bir tedarikçi bir hız teklifinde bulunduğunda, bu hızın hangi iletken çapını, et kalınlığını ve bileşiğini ifade ettiğini sorun.
Duvar Kalınlığı Kontrolünü Değerlendirin
Eş merkezli yalıtım, silikon kablonun en görünür kalite özelliğidir. Kalıp hizalaması, çekme gerilimi stabilitesi ve kapalı devre çap ölçümünün tümü katkıda bulunur; bu nedenle hattın manuel ayar yerine ölçüm geri bildirimi içerdiğini doğrulayın. Hassas kablo ekstrüzyon ekipmanının ayrıntıları, ölçüm ve kontrol paketinde nelerin aranması gerektiğini netleştirir.
Süreç Desteğini ve Satış Sonrası Hizmeti Onaylayın
İlk üretim denemesi, makinenin gerçek davranışının ortaya çıktığı yerdir. Hattınızı tesisinizle birlikte devreye alan, operatörlerinizi eğiten ve yedek parçaları ve proses belgelerini hazır tutan bir tedarikçi, yeni hattaki risklerin çoğunu ortadan kaldıracaktır.
Yaygın Sorunlar ve Bunlardan Nasıl Kaçınılacağı
Silikon kauçuk kablolardaki kusurların çoğu dört temel nedene kadar izlenebilir.
- Gözeneklilik: vulkanizasyon sırasında hapsedilen nem veya uçucu yan ürünler; malzemenin kurutulması ve doğru sıcaklık profili ile çözülür.
- Eksantrik yalıtım: yanlış hizalanmış pafta kafası veya kararsız alma gerilimi.
- Yetersiz sertleştirme: sertleştirme bölümü çok kısa veya sıcak hava sıcaklığı hat hızına göre çok düşük.
- Yüzey yırtılması veya pürüzlülüğü: yanlış vida hızı, yetersiz namlu soğutması veya uygun olmayan kalıp alanı uzunluğu.
Bu arıza modlarının her birinin belirli bir düzeltme yolu vardır ve tel ekstruder makinelerine yönelik sorun giderme kılavuzumuz, temel nedenleri ve düzeltmeleri sistematik ayrıntılarla kapsar.
Tam Sistem Deneyimi Neden Önemlidir?
Ekstruder, kürleme bölümü ve alım farklı tedarikçilerden geldiğinde hat performansına ilişkin sorumluluk paylaştırılır. Makine takımının tamamını oluşturan bir üretici, arayüzleri kontrol eder, bu da boyutsal tutarlılığı ve sertleşme stabilitesini elde etmeyi kolaylaştırır. Jiangsu Newtopp Precision Machinery, 2004 yılından bu yana kendi Ar-Ge merkezi, hassas işleme tesisi ve tek bir organizasyon altında üç üretim tesisi ile kablo ekstrüzyon, büküm ve bantlama ekipmanları tasarlıyor ve üretiyor.
Çok katmanlı yapılar için dış silikon kılıf, daha büyük demet çapları için boyutlandırılan ve kürleme kanalı boyunca aynı sıcaklık profilini koruyan tel ve kablo kılıfı kılıfı ekstrüzyon hattına ikinci geçişte uygulanır. Aynı kuruluş aynı zamanda büküm ve bantlama makineleri de tedarik etmektedir, böylece iletken büküm, silikon yalıtım ve silikon kılıftan oluşan eksiksiz bir silikon kablo üretim programı tek bir kaynaktan planlanabilir ve desteklenebilir.
Sıkça Sorulan Sorular
Silikon kauçuk kablo yapma makinesi nedir?
Silikon kauçuk yalıtımlı iletkenler veya silikon kılıflı kablolar üretmek için yapılmış, soğuk beslemeli ekstruder, çapraz kafa kalıbı, sıcak hava vulkanizasyon kanalı, soğutma oluğu ve alıcıdan oluşan bir ekstrüzyon hattıdır.
Silikon kauçuk ile silikon kauçuk arasında bir fark var mı?
İki terim aynı malzeme ailesini ifade eder. Silikon kauçuk, polisiloksan elastomerlerin kimyasal tanımıdır; silikon kauçuk, makine aramalarında ve ürün adlarında kullanılan yaygın endüstri kısaltmasıdır.
PVC ekstrüzyon hattı silikon kauçuğu işleyebilir mi?
Genellikle hayır. Silikon, ekstrüzyondan sonra vulkanize edilmesi gereken bir termosettir, bu nedenle hattın sıcak hava veya buharla kürleme bölümüne ihtiyacı vardır. PVC ekstruderin vida geometrisi de silikon için gereken soğuk beslemeli kauçuk vidadan farklıdır.
Silikon kauçuk hattı neden uzun bir kürleme kanalına ihtiyaç duyar?
Çünkü vulkanizasyon, polimerin çapraz bağlanması için ısı ve kalma süresi gerektirir. Sertleştirme uzunluğu, belirli bir duvar kalınlığı için maksimum hat hızını belirler; kısaltmak sadece çıktıyı azaltır.
Silikon kablo hattı hangi çıkış hızına ulaşabilir?
Tipik küçük silikon yapı telleri, iletken boyutuna, duvar kalınlığına ve sertleştirme bölümü uzunluğuna bağlı olarak 20 ila 80 m/dak arasında üretilir. Ağır yapılar daha yavaş çalışır çünkü ısının daha kalın bir kauçuk duvara nüfuz etmesi gerekir.
Silikon ve PTFE yalıtımı arasında nasıl seçim yapabilirim?
Sürekli sıcaklığı, esnekliği ve ortamı karşılaştırın. Silikon, yüksek sıcaklık ve esnek kablo ihtiyaçlarının çoğunu PTFE'den daha düşük bir malzeme maliyetiyle karşılarken, 200°C'nin üzerindeki aşırı sıcaklık değerlerinin zorunlu olduğu yerlerde PTFE seçilir.