

Sektör Haberleri
Ana Sayfa / Haberler / Sektör Haberleri / Büküm Makinesini Atla: Çalışma Prensibi, Döşeme Uzunluğu ve Nasıl Seçilir
Ana Sayfa / Haberler / Sektör Haberleri / Büküm Makinesini Atla: Çalışma Prensibi, Döşeme Uzunluğu ve Nasıl Seçilir
HABER


Büküm Makinesini Atla: Çalışma Prensibi, Döşeme Uzunluğu ve Nasıl Seçilir
2026-10-10
Bir müşteriden bir grup esnek robot kablosu geliyor çünkü iletken, konektörün arkasındaki sıkı kıvrımda bükülüyor ve soyulmuş uçtaki teller zaten yaylanmaya başlıyor. Yalıtım tüm elektrik testlerini geçti. Kondüktör bunu yapmadı. Bu gibi durumlarda düzeltme genellikle ekstrüderden ziyade büküm aşamasında başlar.
Atlamalı büküm makinesi, tek yönde ilerleyen sürekli bir sarmal yerine, tek tek kabloları kesintili, periyodik olarak tersine dönen bir S-Z modeliyle döşeyen bir iletken bükme makinesidir. Büküm belirli aralıklarla tersine döndüğünden, tel asla geleneksel eşmerkezli döşemenin oluşturduğu aynı depolanmış burulmayı biriktirmez, böylece bitmiş iletken büküldüğünde, kesildiğinde veya kıvrıldığında esnek ve öngörülebilir kalır.
Bu tek işlem seçimi, bir kablo tesisinin gerçekte ölçtüğü üç şeyi değiştirir: minimum bükülme yarıçapı, kesme ucu stabilitesi ve iletkenin aşağı yöndeki ekstrüzyon hattıyla ne kadar mücadele ettiği. Aşağıda sürecin nasıl çalıştığı, maliyetinin nereden elde edildiği, satın alma spesifikasyonunda neyin yer aldığı ve bir makine yanlış kurulduğunda ortaya çıkan kusurlar yer almaktadır.
Atlamalı Bükme Makinesi Nedir?
Bir atlayarak büküm makinesi en iyi şekilde bir büküm artı senkronize ters çevirme kontrolü olarak tanımlanır: mekanik donanım standart büküm ekipmanına yakınken, döşeme modelinin kendisi de zamanlamayla oluşturulur.
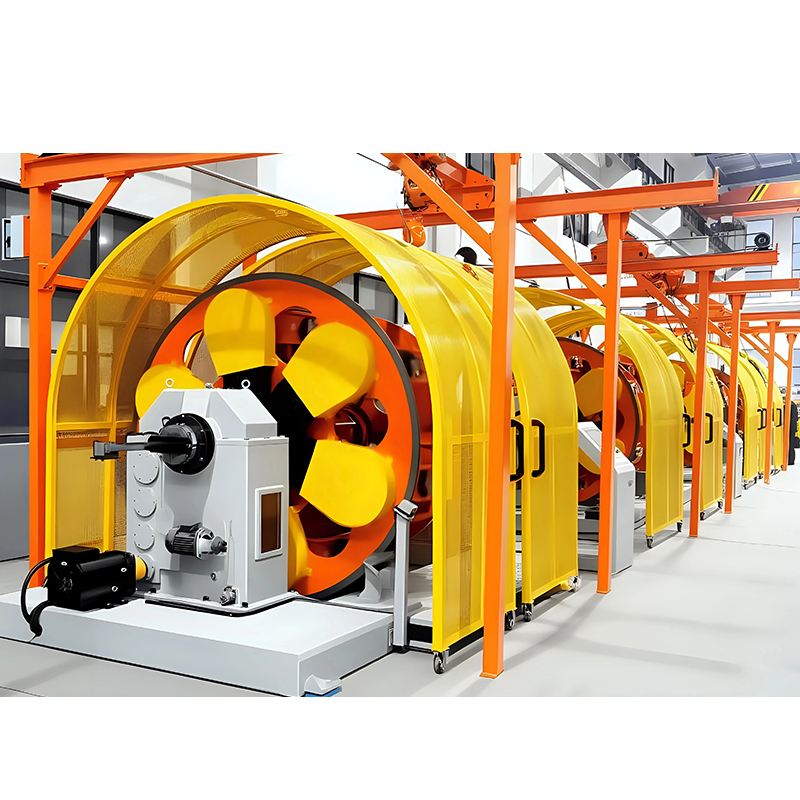
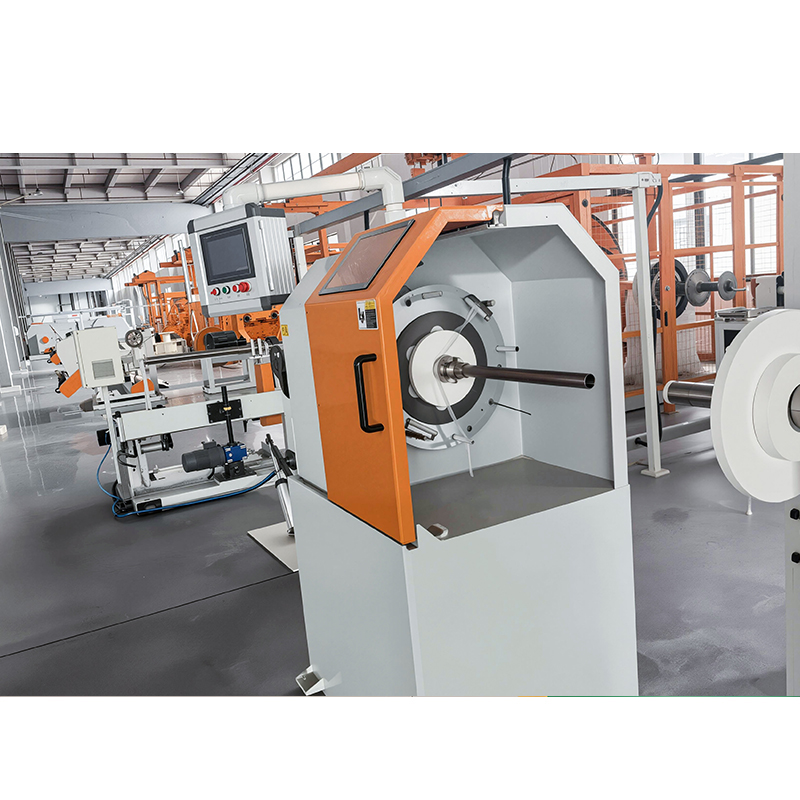
Makine tarafında bir ödeme, dönen yaylar veya tel bobinleri taşıyan döner bir çerçeve, bir döşeme plakası veya şekillendirme kalıbı ve bir ırgat veya çekme tertibatı bulacaksınız. Ayırt edici kısım, pruva dönüşü ile alım hızı arasındaki kontrol ilişkisidir, çünkü bu oran, yatma uzunluğunu tanımlar. Yayları aynı hat hızında daha hızlı döndürdüğünüzde yatma kısalır; ipi aynı pruva hızında daha hızlı çalıştırın ve yatış süresi uzar.
Bir atlama döşemesinde kontrolör, yayları belirli bir iletken uzunluğu boyunca ileri doğru çalıştırır, karşılaştırılabilir bir uzunluk için bunları tersine çevirir ve ardından tekrar eder. Yönün değiştiği nokta geri dönüş noktasıdır ve aralığı, döşeme uzunluğundan sonra makinedeki en önemli ayardır. Ters dönüş aralıkları genellikle kabaca yarım metre ile üç metre arasındadır, ancak doğru değer her zaman sabit bir makine sabitinden değil, bitmiş kablonun esneklik gereksiniminden gelir.
Terminolojiyle ilgili pratik bir uyarı: Tedarikçiler "atlamayı atla" ifadesini gevşek bir şekilde kullanıyor ve bazı kataloglar bunu herhangi bir alternatif döşeme sürecine uyguluyor. Teklifleri karşılaştırmadan önce üç rakamı yazılı olarak doğrulayın: her yöndeki döşeme uzunluğu, geri dönüş aralığı ve makinenin çalışma hattı hızında ulaştığı yay hızı. kablo büküm makine tiplerine genel bakış Öncelikle daha geniş bir kelime dağarcığına ihtiyacınız varsa yararlı bir yardımcıdır.
Skip Stranding'in Diğer İletken Yapılarla Karşılaştırması
Bükülü atlamayı, çok damarlı bir iletken oluşturmanın üç yaygın yolundan biridir ve yalnızca belirli bir dizi gereksinim için doğru cevaptır.
| Özellik | (S-Z) bükmeyi atla | Gerçek eşmerkezli büküm | Demetlenmiş büküm |
| Desen döşeme | Sabit aralıklarla değişen S ve Z | Sürekli tek yön, katman yönü katman başına tersine çevrilir | Sürekli tek yön, tanımlanmış katman yok |
| Tipik döşeme uzunluğu | Daha uzun, bükülme yarıçapına uyacak şekilde yön başına ayarlayın | Katman başına sıkı ve yakından kontrol edilir | Kısa, kritik değilmiş gibi değerlendiriliyor |
| Esneklik | Yüksek, az geri yükleme torklu | Orta | Yüksek, ancak yuvarlaklık sorun yaşıyor |
| Kesim sonu davranışı | Teller minimum bükülme ile bir arada tutulur | Hafifçe bükülmüş, sıklıkla ciltleme veya bantlama gerekiyor | Parlama eğilimi gösterir |
| Yuvarlaklık | iyi | En iyi | En fakir |
| Hat hızı potansiyeli | Yüksek, ters senkronizasyonla sınırlı | Yüksek, yay hızıyla sınırlı | En yüksek |
| Tipik kullanım | Robot, çekme zinciri, kaynak, tıbbi ve otomotiv esnek kablosu | Güç, havai ve kontrol kablosu | Esnek kablolar ve küçük bağlantı kablosu |
Atlamalı İletkenlerin Maliyetlerini Kazandığı Yer
Bir iletkenin tekrar tekrar bükülmeye dayanması veya sahada elle sonlandırılmasının gerektiği durumlarda, tel örgüyü atlamak kendi masrafını çıkarır çünkü normalde bağlayıcıların ve bantların yapacağı işi döşeme yapar.
- İletkenin küçük bir yarıçap boyunca binlerce kez büküldüğü robot kolu ve mafsallı makine kablosu.
- Takım tezgahlarında ve otomatik taşıma sistemlerinde çekme zinciri (sürekli esnek) kablo.
- Her gün sürüklenen ve sarılan kaynak kablosu ve elle taşınan diğer kablolar.
- Montaj sırasında sonlandırılan ve bükülen bakır ve alüminyum bara düzenekleri dahil olmak üzere otomotiv ve yeni enerji kablo demeti iletkenleri.
- Tıbbi ve enstrümantasyon, soyulmuş bir ucun fazladan kılıf olmadan düzenli kalması gereken yerlere yol açar.
İpliği atlamak evrensel değildir. Yüksek frekanslı bir veri iletkeni, elektrik uzunluğunu ve empedansını korumak için sıkı, sabit bir döşemeye ihtiyaç duyar ve havai ve güç iletkenleri, gerçek eşmerkezli katmanların sağladığı mekanik dengeye dayanır. Müşteri kararlı bir karakteristik empedans belirttiğinde, geleneksel döşeme genellikle daha iyi bir yanıttır.
Büküm İşlerinin Atlanıp Atlanmayacağına Karar Veren Beş Parametre
Beş ayar sonucu kontrol eder ve bunlardan herhangi birinin ayarlanması diğerlerini de değiştirir.
- Uzunluğu her yönde döşeyin. Çok kısa olursa iletken sertleşir ve bükülmeye karşı direnç gösterir; çok uzundur ve şeritler şekillendirme kalıbında ayrılır. Minimum bükülme yarıçapından başlayın, bitmiş kablonun hayatta kalması ve geriye doğru çalışması gerekir.
- Tel başına ödeme gerilimi. Eşit olmayan gerginlik, kuş kafeslerinin en yaygın temel nedenidir. Her bobin aynı gerginlikte beslenmeli ve gerginlik, hissedilerek değerlendirilmek yerine ölçülmelidir.
- Ters senkronizasyon. Geri dönüş noktası her çevrimde aynı iletken uzunluğuna inmelidir. Irgat kayması, aşınmış kayışlar ve agresif hızlanma, tüm bunlar geri dönüş noktalarını konumlarının dışına iter.
- Germe gerilimi ve travers. Germe, döşemeyi kapalı tutacak kadar sağlam fakat iletkeni düzleştirmeyecek kadar da hafif olmalıdır. Kötü ayarlanmış bir travers, yalnızca ekstrüzyondan sonra ortaya çıkan yumuşak, dalgalı bölümler üretir.
- Gelen tel kalitesi. Çap toleransı, yüzey kalitesi ve çekme yağlamasının tümü örgülü sonuçta ortaya çıkar. Bir kablo grubunda temiz bir şekilde çalışan bir döşeme, diğerinde kuş kafesi oluşturabilir.
Bir Atlamalı Bükme Makinesinin Belirlenmesi: Bir Alıcının Kontrol Listesi
Teklifleri karşılaştırmanın en hızlı yolu, önce iletkeni sabitlemek ve makinenin takip etmesini sağlamaktır çünkü aynı nominal yay hızına sahip iki makine, aynı iletken üzerinde çok farklı döşeme tutarlılığı sağlayabilir.
Platformu iletkenle eşleştirin
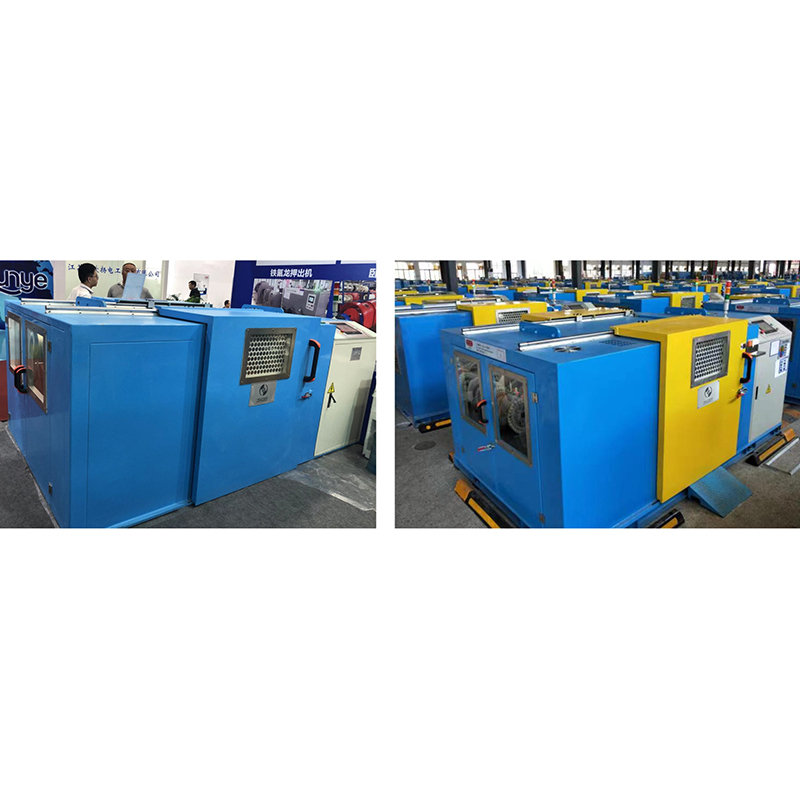
Çift yaylı makineler, iki yayın birbirini dengelediği ve titreşim olmadan daha hızlı dönüşe izin verdiği orta ve büyük iletkenlerin daha yüksek çıkışlı üretimine uygundur. Geri büküm çifti bükümler, kesim ucunda temiz bir şekilde çözülmesi gereken yapılara uygundur. Konsol tek şeritler genellikle daha küçük çekirdekler, daha kısa tirajlar ve sık ürün değişiklikleri için seçilir.
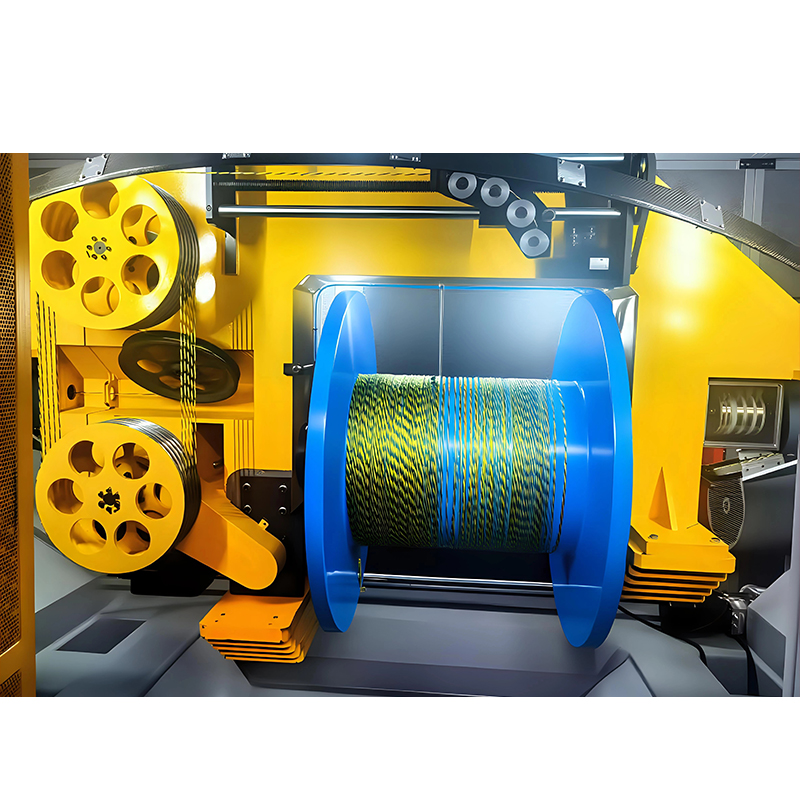 Yüksek Çıkışlı Kablo Üretimi için 1250 Çift Yaylı Büküm Makinesi Çift yaylı tasarım orta ve büyük iletkenleri hedef alır; Veri kablolarından güç iletkenlerine kadar gerilim dengesini, tedarikçi spesifikasyonlarını ve uygulamaları inceleyin. Ürünü Görüntüle →
Her tedarikçiden hedef hat hızınızda tutabilecekleri geri dönüş aralığını ve bunun etrafındaki toleransı isteyin. Tolerans rakamı olmadan belirtilen aralık bir spesifikasyon değildir.
Numaraları RFQ'ya yazın
Aşağıdakiler sözlü olarak mutabakata varılmamalı, soruşturmada yer almalıdır:
- İletken yapısı: tel sayısı, tek tel çapı ve çıplak veya kaplamalı telin kullanılıp kullanılmadığı.
- Her yöndeki döşeme uzunluğu, geri dönüş aralığı ve izin verilen sapma.
- Hedef hat hızı ve sonuç, tedarikçi tarafından yazılı olarak onaylanan bu hızdadır.
- Bobin boyutları ve kazanç sayısı, makinenin yeniden yüklemeler arasında ne kadar süre çalışacağını sınırladığından.
- Kabul testi: Sevkiyat kabul edilmeden önce numune uzunluğunun döşeme, yuvarlaklık ve ters aralık açısından kontrol edilmesi.
Geri büküm makineleri, kesme ucu davranışı müşterinin şikayeti olduğunda ayrı bir bakışı hak eder, çünkü tel yolu, iletkenin burulmasını bir anda değil, aşamalı olarak serbest bırakacağı şekilde tasarlanmıştır.
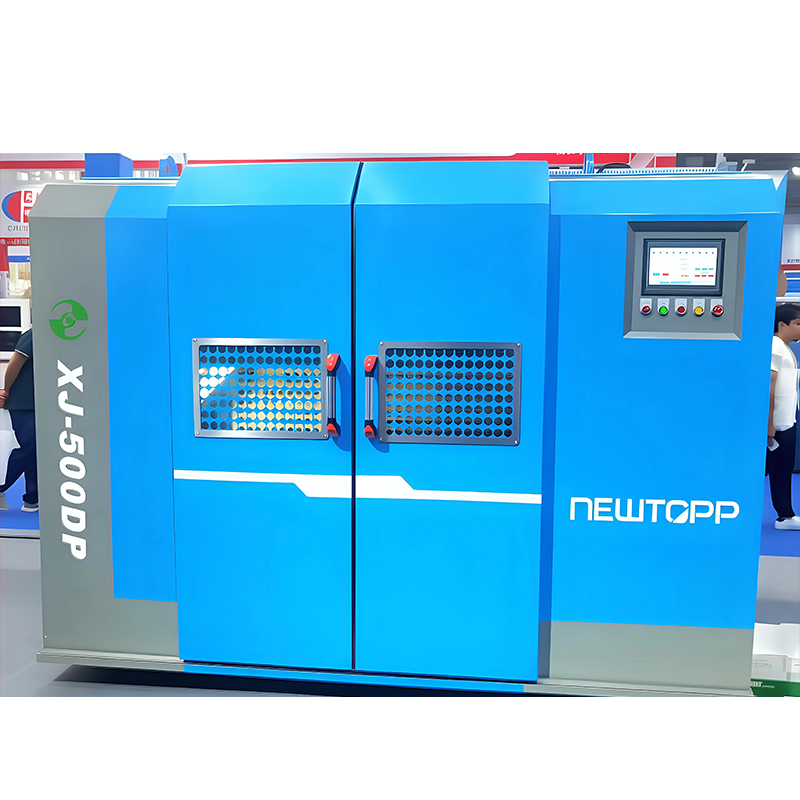 Yatay veya Dikey Geri Büküm Çift Büküm Makinesi Yatay veya dikey olarak mevcuttur; çift bükümden önce geri büküm Cat-5e/6/6A, HDMI 2.1 ve yüksek hızlı veri kablolarının hasarını azaltır. Ürünü Görüntüle →
Haftada birkaç kez ürün değiştiren daha küçük çekirdekler ve tesisler için, tek sıralı bir platform genellikle düşük yüklü, yüksek hızlı bir çift yaylı makineden daha iyi bir getiri sağlar.
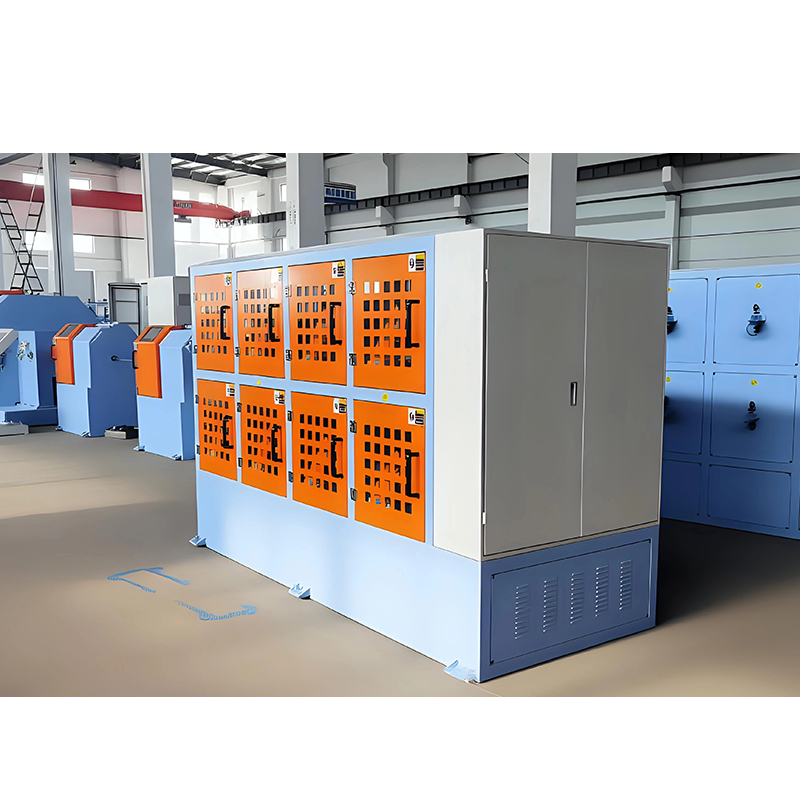 Küçük Çekirdek Üretimi için Konsol Tipi Tek İplik Makinası Daha küçük çekirdeklere ve sık ürün değişikliklerine uygundur; Atlama-büküm sorunları için gerilim stabilitesini, PLC hatve kontrolünü ve çapraz geçiş kurulumunu kontrol edin. Ürünü Görüntüle →
Tipik Kusurlar ve Onlara Gerçekte Sebep Olan Şeyler
Neredeyse her atlamalı kablolama sorununun kökeni iletken tasarımından ziyade gerilime, senkronizasyona veya takımlamaya dayanır.
| Kusur | Muhtemel sebep | Ne değiştirilmeli |
| Kalıpta kuş kafesi veya tel havşa | Düzensiz veya düşük gerilim, büyük boyutlu kalıp deliği | Gerilimi eşitleyin, şekillendirme kalıbını yeniden boyutlandırın |
| Gevşek, dalgalı iletken | Sarma gerilimi çok düşük, ters zamanlama hat hızıyla birlikte değişiyor | Sarma gerilimini artırın, senkronizasyonu yeniden doğrulayın |
| Düzensiz ters aralık | Kaptan kayması, geri dönüşte aşırı hızlanma | Sürücüyü yeniden kalibre edin, hızlanma rampasını yumuşatın |
| Kırık teller | Tel sınırının üzerinde gerilim, aşınmış seramik kılavuzlar | Gerginliği azaltın, kılavuzları değiştirin ve tel yolunu inceleyin |
| Yuvarlak olmayan iletken | Uyumsuz tel çapları, eşit olmayan bobin dolumu | Gelen tel toleransını kontrol edin, bobin yüklemesini gözden geçirin |
| Esneklik testinden sonra bükülme | Gerekli bükülme yarıçapı için çok kısa döşeme | Döşemeyi uzatın ve ters dönüş aralığını genişletin |
Sıkça Sorulan Sorular
Atlamalı büküm ile demetlenmiş büküm arasındaki fark nedir?
Atlamalı büküm, belirlenen aralıklarla döşeme yönünü tersine çevirirken, demetlenmiş büküm, tanımlanmış katmanlar olmadan tek yönde sürekli olarak bükülür. Büküm atlamayı kesilen uçları bir arada tutar ve iletkeni yuvarlak tutar; demetlenmiş iletkenlerin üretimi daha hızlıdır ve kesim sırasında genişlemeye eğilimlidir.
Atlamalı bir robot kablosunun döşeme uzunluğu ne kadar olmalıdır?
Evrensel bir sayı yoktur. Kablonun hayatta kalması gereken en küçük bükülme yarıçapından itibaren çalışın, ardından iletkeni hala kapalı tutan en uzun döşemeyi şekillendirme kalıbında ayarlayın. Çok kısa bir sarım, robot iletkenlerinin sert ve bükülmesinin genel nedenidir.
Standart bir çift yaylı şerit atlamalı döşeme oluşturabilir mi?
Ancak tahrik ve kontrol sistemi yayları üretim hızında doğru ve tekrarlanabilir şekilde tersine çevirebilirse. Çoğu makine her iki yöne de dönebilir, ancak çok daha azı, gerdirme çekmeye devam ederken dar bir tolerans dahilinde bir geri dönüş aralığını korur.
Atlamalı büküm alüminyum iletkenler için uygun mudur?
Evet, gerilimlerin bakır yerine alüminyum için ayarlanması şartıyla. Alüminyum tel daha yumuşaktır ve kılavuz aşınmasına karşı daha hassastır, dolayısıyla döşeme ayarları yapılmadan önce ödeme geriliminin ve seramik temas yüzeylerinin gözden geçirilmesi gerekir.
Üretimi durdurmadan geri dönüş tutarlılığını nasıl kontrol edebilirim?
Bir numune uzunluğu alın, bunun üzerindeki ters noktaları işaretleyin ve mesafeyi ölçün. Vardiyanın başında ve sonunda alınan numuneler üzerinde kontrolü tekrarlayın. İki örnek arasında kayma, makine ısındıkça sürücünün konumunu kaybettiği anlamına gelir.
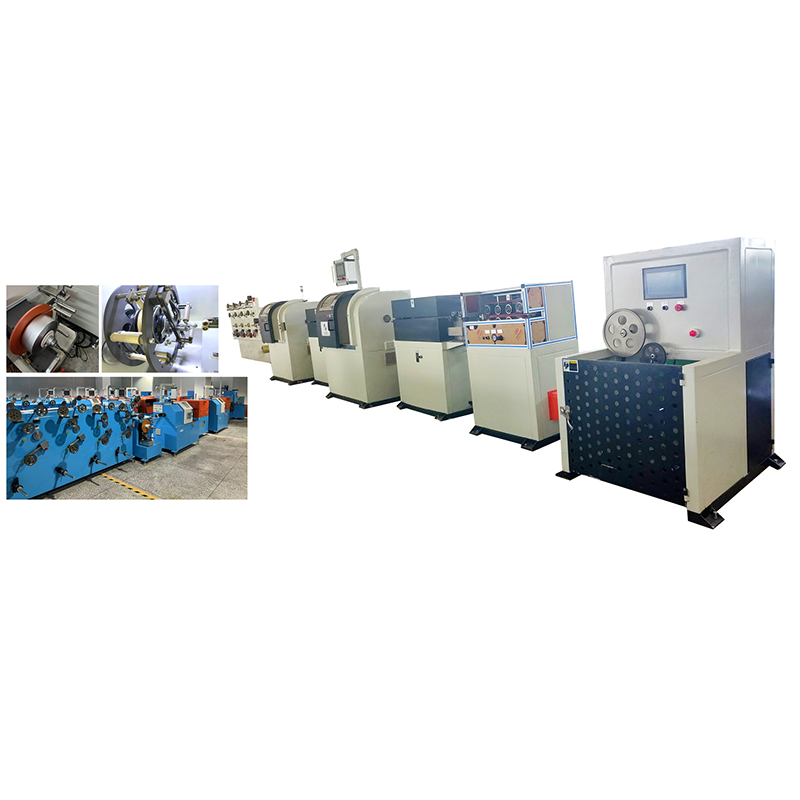
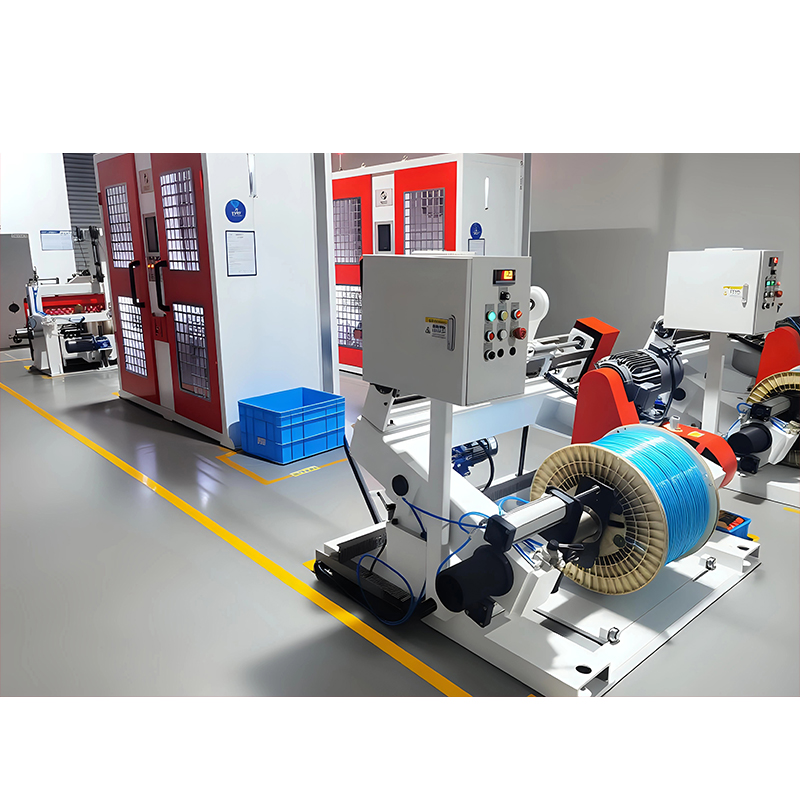
Karar, hangi döşeme modelinin daha modern olduğuna değil, kablonun nasıl kullanıldığına bağlıdır. İletkeniniz tekrar tekrar bükülürse, elle kesilip sonlandırılırsa veya bir atölyede sürüklenirse, sarım uzunluğunu ve ters çevirme aralığını satın alma spesifikasyonunda tel sayısı ve tel çapının hemen yanına yazın. Jiangsu Newtopp Precision Machinery inşa ediyor büküm, ekstrüzyon ve bantlama ekipmanları tam olarak bu iletken türleri için, böylece döşeme özellikleri ve onu üreten makine üç yerine tek bir görüşmede eşleştirilebilir.
-
Phone
Address
5
Telif hakkı © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Tüm Hakları Saklıdır. Wire & Cable Equipment Manufacturer
Robot Kablo Üretim Yardımcı Ekipman Fabrikası
