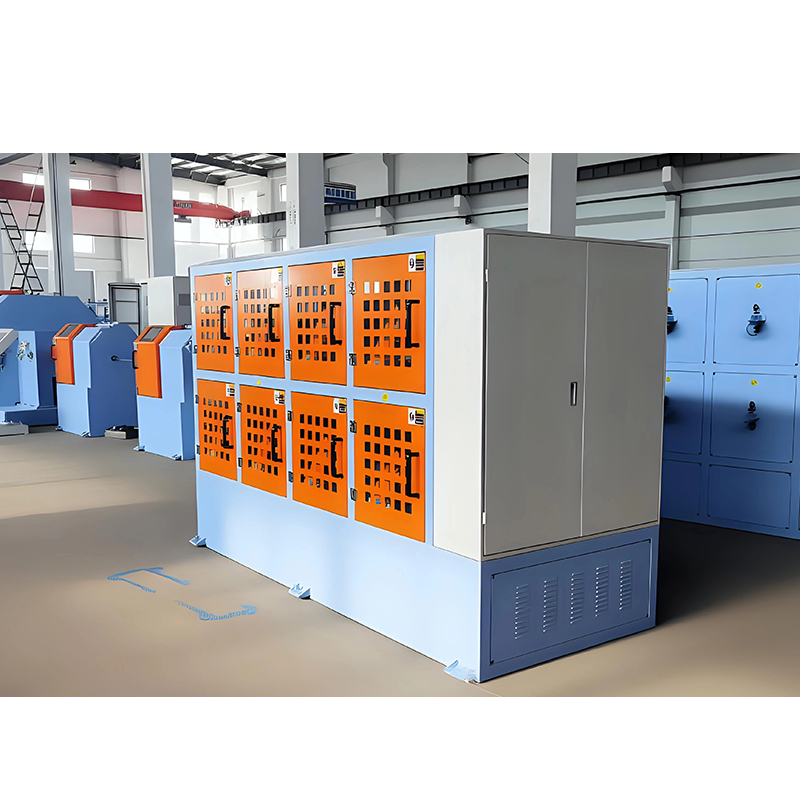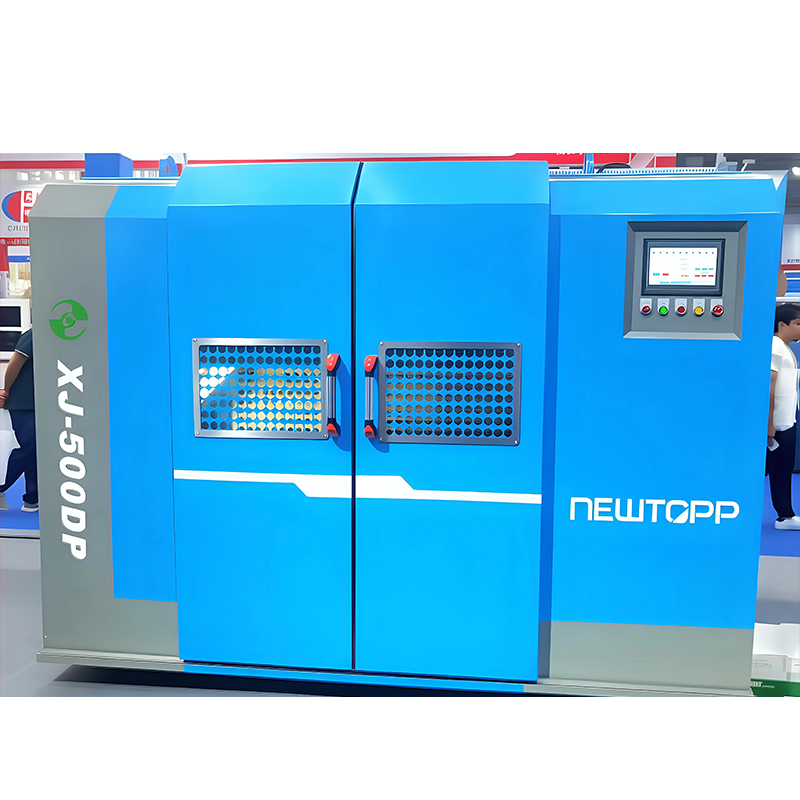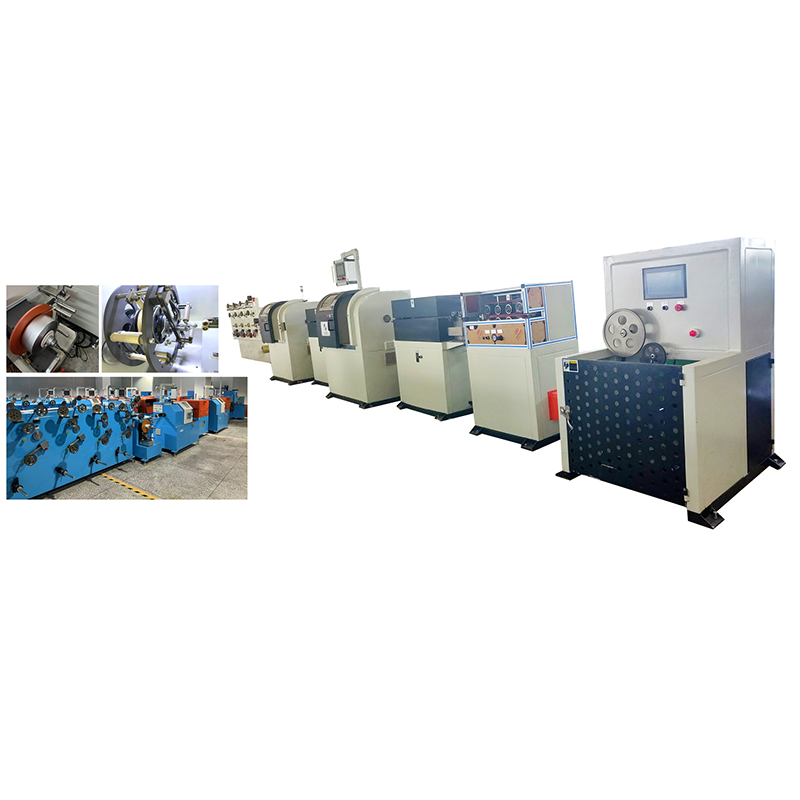




Boru şeklinde büküm makinesinin iletkeninize uygun olup olmadığına yedi rakam karar verir: bobin sayısı, bobin boyutu, hatve aralığı, rotor hızı, tek tel çapı, bitmiş kesit ve bobin başına gerilim doğruluğu. Teklifteki diğer her şey ikincildir ve yedi teklifin tamamını veremeyen bir tedarikçi tahminde bulunur.
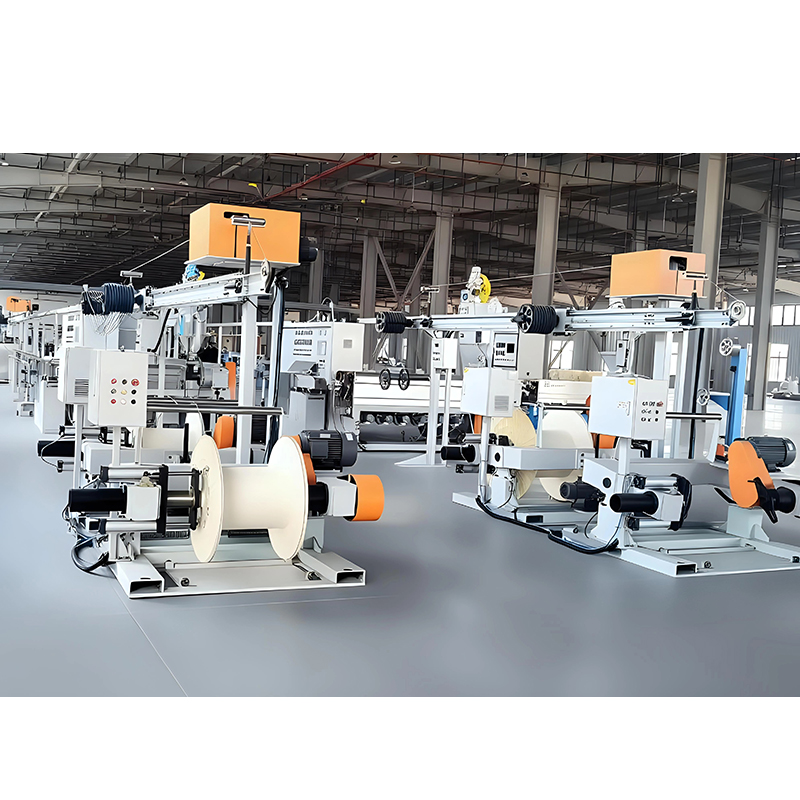
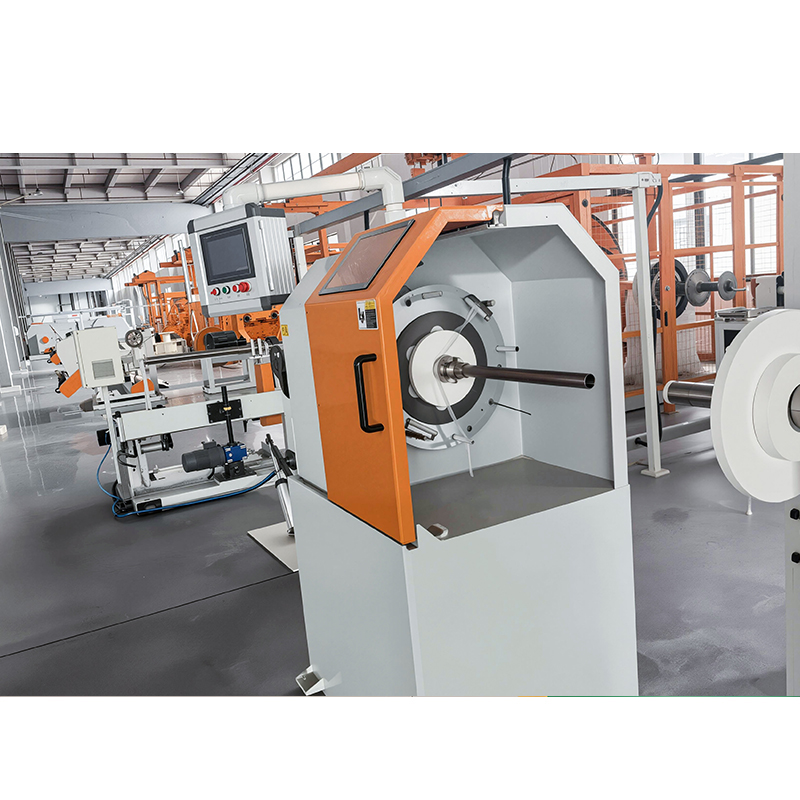
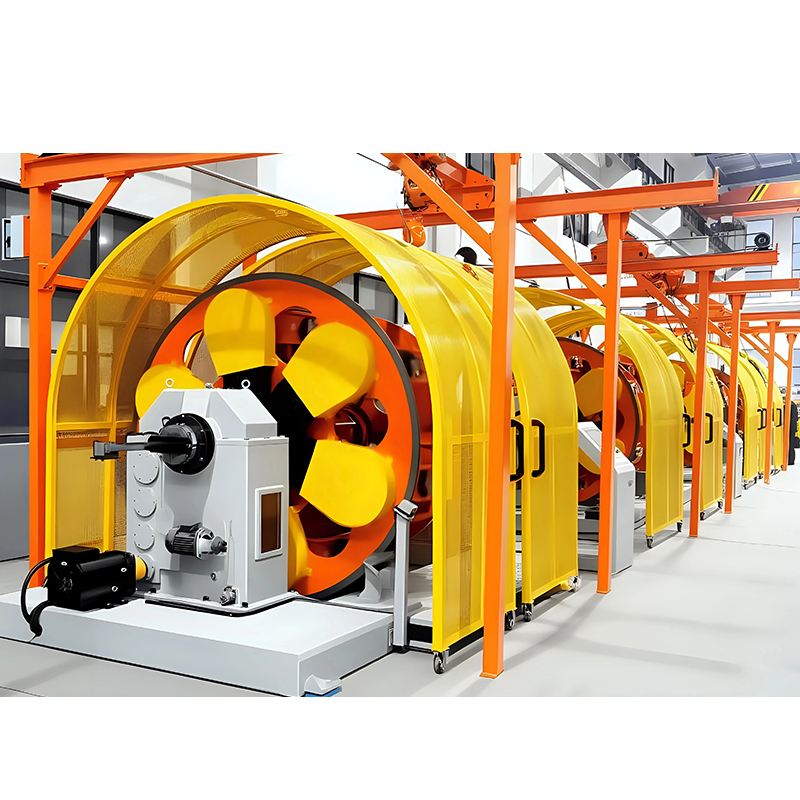
Boru biçimli bir büküm makinesi, geri ödeme bobinlerinin dönen bir borunun içine oturduğu sert bir büküm makinesidir. Bu tüpün her dönüşü iletkene tam olarak bir büküm verir, böylece üretim hızı ve döşeme uzunluğu tek bir formülle birbirine kilitlenir: hat hızı, rotor hızıyla çarpılan hatveye eşittir. Tel yolunu kısa, rüzgarı düşük ve rotoru hızlı tutan yay kolu ve arka bükülme yoktur. Bu kombinasyon, boru şeklindeki bükücülerin 7-, 19- ve 37 telli çıplak bakır ve alüminyum üretimini kabaca 630 mm²'ye kadar taşımasının nedenidir.
Hala daha geniş makine ailesinin haritasını çıkarıyorsanız, kablo bükme makinelerine yönelik kapsamlı kılavuz bu sayfanın yararlı bir arkadaşıdır. Aşağıda boru şeklindeki teknik özellikler ve bunların satır satır nasıl karşılaştırılacağı üzerinde duruyoruz.
Boru Bükme Makinesi Nedir ve Ne Zaman Doğru Araçtır?
Bir planeter makinenin sağladığı çok büyük paketler yerine inşaatın 7 ila 37 kablo, eşmerkezli kompakt döşeme ve sürekli çıktı gerektirdiği durumlarda boru şeklinde bükücü doğru alettir.
Tel yolu nasıl çalışır?
Her bir ödeme bobini, dönen borunun içindeki bir beşikte bulunur. Tel, bobini içi boş bir mil aracılığıyla terk eder, seramik kılavuz silindirlerin üzerinden geçer ve tüm teller, alma ırgatından hemen önce bir kapatma kalıbında birleşir. Bobinler boruyla birlikte hareket ettiğinden, tel kendi üzerine bükülmeden serbest bırakılır, böylece döşeme yalnızca kapatma kalıbında oluşturulur. Boru şeklindeki bir makinenin aynı tel sayısına sahip gezegensel bir büküm makinesinden daha hızlı çalışmasının nedeni de budur: Dönen kütle, büyük bir açık kafes yerine dengeli bir silindirdir.
Boru şeklinde bir şeridin cevap olmadığı yer
Üç durum alıcıları başka yerlere itiyor. Yaklaşık 37 telin veya 630 mm²'nin ötesindeki yapılar genellikle gezegensel bükücünün daha büyük bobin kapasitesine ihtiyaç duyar. Devir başına iki büküm işlemini tolere edebilen yalıtımlı çekirdekler, aynı çıktı için gereken rotor hızını yarıya indiren yay tipi çift büküm makinesiyle daha iyi hizmet verir. Veri çiftleri ve LAN kabloları, çift kapatılmadan önce bireysel iletkenlerin aşırı bükülmemesi için bir geri büküm çifti bükümüne ihtiyaç duyar.
Teknik Özellikler Sayfası: Karşılaştırılacak On Bir Sayı
Teknik özellikler sayfası broşürden daha önemlidir, çünkü bu on bir parametre boru şeklindeki bükücünün fabrikada nasıl göründüğünden ziyade gerçekte ne üretebileceğini açıklamaktadır.
| Parametre | Tipik aralık | Neyi kontrol ediyor |
|---|---|---|
| Masura konumları | 6 1 ila 36 1 | Bitmiş iletkendeki maksimum kablo sayısı |
| Masura boyutu | PND 400 - PND 800, diğer halat türlerinde daha büyük | Ödeme paketi hacmi ve yeniden yükleme sıklığı |
| Hatve (döşeme uzunluğu) aralığı | 20 mm'den 300 mm'ye | Belirli bir hızda iletken esnekliği ve çıkışı |
| Rotor hızı | 200 ila 1200 rpm | Belirli bir adımdaki üretim hızı tavanı |
| Hat hızı | 30 - 250 m/dak | Çıktı, ancak yalnızca adımla alıntılandığında anlamlıdır |
| Tek tel çapı | 0,15 mm ila 3,0 mm | Gergi sistemi ve kılavuzların yapabilecekleri |
| Bitmiş kesit | 0,5 mm² ila yaklaşık 630 mm² | İletken boyutu kapatma kalıbı ve alma kabulü |
| Bobin başına gerginlik | 5 N ila 40 N, yaklaşık ±%10 dahilinde tutulur | Eş merkezlilik, tel kopmaları ve iletken ovalliği |
| Alma bobini | PND 630 - PND 1250 | Bobin uzunluğu bir sonraki işleme devredildi |
| Adım toleransı | Ayarlanan değerin yaklaşık ±%2'si dahilinde | Tüm bobin boyunca döşeme uzunluğu tutarlılığı |
| Kurulu güç | 15 kW'tan 75 kW'a | Saha temini, kablolama ve temel yükleme |
Bobin Sayısı ve Bobin Boyutu: Düz Sayılarla Kapasite
Bobin sayısı maksimum tel sayısını belirler ve bobin boyutu, makinenin yeniden yükleme için durmadan önce ne kadar süre çalışacağını belirler; dolayısıyla veri sayfasındaki başka hiçbir şey günlük çıktıyı bu iki rakam kadar değiştirmez.
Masura sayısını okuma
121 olarak tanımlanan bir makine, on iki adet döner ödeme pozisyonuna ve ayrıca çekirdek tel için bir sabit merkezi pozisyona sahiptir. Model basittir: 6 1, 7 telli bir iletken oluşturur, 18 1, 19 telli bir iletken oluşturur ve 36 1, 37 telli bir iletken oluşturur. Sipariş defterinizdeki en büyük yapı için ihtiyacınız olan sayıyı satın alın, çünkü bir makine, sahip olduğu konumlardan daha fazla kabloyu bükemez ve 36 1 makinede 19 telli bir işi çalıştırmak, rotor kapasitesini ve enerjiyi boşa harcar.
Masura boyutunun okunması
Makine tanımları genellikle PND 400, 500, 630 veya 800 gibi bobin flanş çapını taşır. 400 mm'den 630 mm'ye geçiş, paket hacmini kabaca iki buçuk kat artırır çünkü hacim, çapın karesiyle ölçeklenir. Bu, uzun mesafelerde yeniden yükleme durmalarını azaltır, ancak daha ağır boru daha fazla kurulu güce, daha sert bir temele ve daha uzun frenleme mesafelerine ihtiyaç duyar. İletken yapısının daha büyük bir pakete ve farklı bir büküm geometrisine izin verdiği yerlerde, 1250 çift yaylı büküm makinesi gibi makineler 1250 mm'lik tambura kadar aynı mantığı alır.
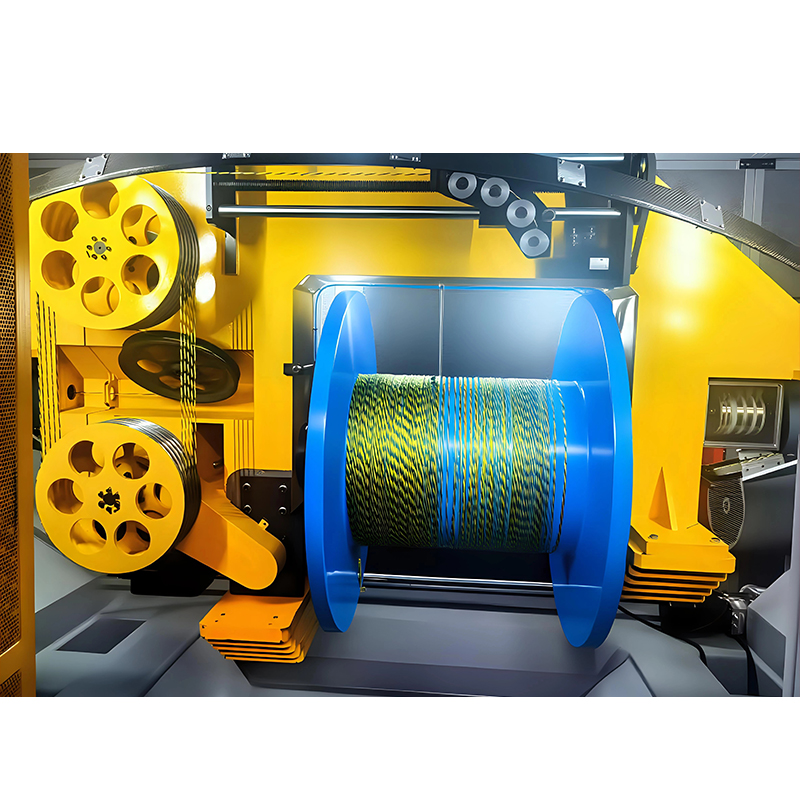 Yüksek Hızlı Orta Çaplı Kablo Üretimi için 1250 Çift Yaylı Büküm Makinesi Veri, güç ve özel kablolardaki orta çaplı iletkenlerin dengeli gerginlik ve yüksek hızda bükülmesi için tasarlanmış, 1250 mm tambur kapasiteli çift yaylı büküm makinesi. Ürünü Görüntüle →
Hatve Aralığı, Rotor Hızı ve Hat Hızı: Birbirine Kilitlenen Üç Sayı
Hatve, rotor hızı ve hat hızı bağımsız olarak belirtilemez çünkü dakikadaki metre cinsinden hat hızı, metre cinsinden hatvenin dakikadaki devir cinsinden rotor hızıyla çarpımıdır.
800 rpm'de 60 mm'lik bir adım 48 m/dak verir. Aynı makine 300 mm hatvede ve 830 devir/dakikada 249 m/dak hıza ulaşır; etkileyici manşet rakamı genellikle buradan gelir. Teklifleri karşılaştırırken, her hız iddiasını önce bir adıma ve rotor hızına dönüştürün; 250 m/dk hızında reklamı yapılan bir makine, 60 mm'lik adımınızı 48 m/dk'nın üzerinde bir hızda sağlayamayabilir.
Sahanın seçilmesi
Hatve normalde döşeme oranı olarak bilinen iletken çapının bir katı olarak seçilir. Eşmerkezli örgülü bakır iletkenler için, dış katman döşeme oranları genellikle tel çapının 8 ila 16 katı arasında bulunur. Daha kısa hatve, metre başına daha fazla büküm, daha esnek bir iletken ve aynı rotor hızında daha düşük çıkış anlamına gelir; daha uzun adım, daha sert, daha kompakt bir iletkenin daha hızlı üretilmesi anlamına gelir. Esnek endüstriyel kablolar kısa uçta, sabit güç kabloları ise uzun uçta bulunur.
Adım doğruluğunu kontrol etme
Perde toleransını "kesin" gibi bir kelime yerine yüzde olarak isteyin. Bir metrelik bir numunenin yaklaşık ±%2'si makul bir ticari hedeftir ve kalıpta elle dizilmiş bir numune üzerinde değil, bitmiş sarma bobini üzerinde ölçülmelidir.
Çoklu büküm alternatifleri
Bir yapı, devir başına birden fazla döşemeyi tolere ediyorsa, çıktı, rotor hızına dokunmadan artabilir. Üçlü büküm makinesi, devir başına üç büküm yapar; bu, sıkı bir döşemenin gerekli olduğu ancak boru şeklindeki bir rotorun pratik olmayacak kadar hızlı dönmesi gereken ince, esnek iletkenlere uygundur.
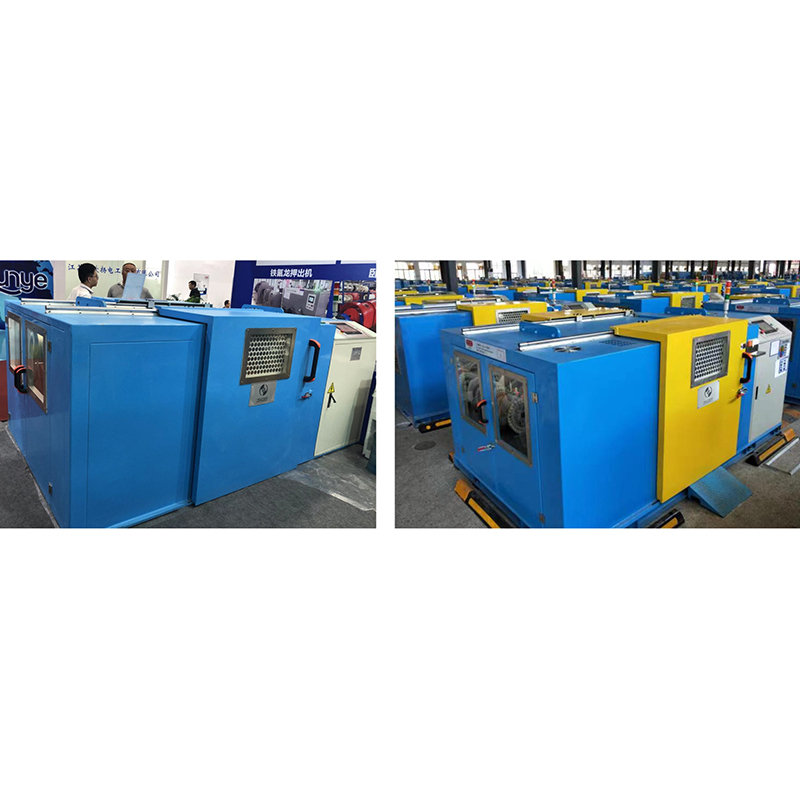 CAT5E, CAT6 ve CAT7 LAN Kabloları için Üçlü Büküm Makinesi Üç adımlı büküm makinesi, CAT5E, CAT6 ve CAT7 veri kablolarında doğru, istikrarlı çift büküm için servo adım kontrolünü kullanarak devir başına üç büküm yapar. Ürünü Görüntüle →
Tel Aralığı, İletken Yapısı ve Kapatma Kalıpları
Boru şeklinde bir büküm genellikle 0,15 mm ila 3,0 mm'lik tek tel aralığı ve yaklaşık 630 mm²'ye kadar bitmiş iletken aralığı boyunca belirtilir; kapatma kalıbı ve form silindirleri, bitmiş iletkenin ne kadar yuvarlak veya sektör şekilli olacağına karar verir.
- 0,15 mm ila 0,5 mm: Yüksek rotor hızı, düşük gerilim ve seramik kılavuzlar, çentik ve kırılmaları önlemek için gereklidir.
- 0,5 mm ila 1,5 mm: inşaat teli, kontrol kablosu ve enstrümantasyon iletkenleri için genel amaçlı bant.
- 1,5 mm ila 3,0 mm: Gerilim ve frenleme rampasının maksimum hızdan daha önemli olduğu güç kablosu iletkenleri ve alüminyum.
- Sıkıştırma: Kapatma kalıbından sonra bir sıkıştırma kalıbı tipik olarak iletken çapını %6 ila %10 oranında azaltır, bu da aşağı yöndeki yalıtım bileşiğinden tasarruf sağlar.
- Sektör iletkenleri: büyük güç kabloları için sektör şekilleri üreten sarım öncesinde silindirler oluşturma ve bunların sipariş aşamasında belirtilmesi gerekir.
- Alüminyum: bakırdan daha yumuşak olduğundan yüzey kalitesini kontrol etmek için daha düşük gerilim ayarları, daha yumuşak hızlanma ve daha uzun kapanış kalıbı bekleyin.
Gergi Kontrolü, Germe ve Tahrik Sistemi Özellikleri
Gerginlik kontrolü, ucuz boru şeklindeki bükücülerin başarısız olduğu yerdir: Bobin başına gerilimi kabaca ±%10 içinde tutan bir makine, eşmerkezli bir iletken üretir ve kırık teller, yuvarlak olmayan bölümler üretmez ve yalıtım hattında reddetme yapmaz.
Oynar makaralı mekanik sürtünmeli frenler en basit seçenektir ve sabit hızda kaba sayımlar için kabul edilebilir. Pnömatik frenler ve kapalı döngü geri beslemeli histerezis frenleri, hızlanma ve yavaşlama yoluyla gerilimi daha iyi tutar; bu, 36 1 rotor sıfırdan çalışma hızına çıkarken önemlidir. Sarma tarafında, konik gerilim aralığını, çapraz adımı (normalde sargıların üst üste gelmemesi için iletken çapından biraz daha geniş olarak ayarlanır), uzunluk sayacının doğruluğunu ve tel kopması algılama tepkisini kontrol edin. Tahrik paketi için, PLC reçete depolama özelliğine sahip rotor bölümü başına bağımsız servo motorlar, operatörün dişlileri yeniden ayarlamak yerine bir yapıyı geri çağırmasına olanak tanır ve bu da geçiş süresini saatlerden dakikalara indirir.
Borulu ve Yaylı, Gezegensel ve Geri Bükmeli İplikler
Büküm tipini devir başına büküm ve bobin boyutuna göre seçin: yüksek hızda devir başına bir büküm için boru şeklinde, devir başına iki büküm için yaylı, büyük paketler ve yüksek tel sayıları için planeter ve veri çiftleri için geri büküm makineleri.
| Makine tipi | Devir başına bükülme | Tipik kablo sayısı | Tipik iletken boyutu | En uygun |
|---|---|---|---|---|
| Boru şeklinde (sert) | 1 | 6 1 ila 36 1 | Yaklaşık 630 mm²'ye kadar | Çıplak bakır ve alüminyum bina, kontrol ve güç iletkenleri |
| Yay (çift büküm) | 2 | 2 ila 12 | Yaklaşık 120 mm²'ye kadar | Yalıtımlı damarlar, kontrol ve enstrümantasyon kabloları |
| Gezegensel | 1 | 12 ila 60 | 630 mm²'nin üzerinde | Büyük güç iletkenleri, yüksek kablo sayıları, büyük bobinler |
| Geri büküm çifti | Çift başına 1 adet, arka bükülme telafisi ile | Çift başına 2 | Yaklaşık 6 mm²'ye kadar çift | Veri, LAN ve eşleştirilmiş yapı kabloları |
Bir proje boru şeklindeki makinenin rahat aralığının üzerine çıktığında, genel cevap, daha büyük bir kafeste daha fazla bobin taşıyan ve bobin boyutu ve tel sayısı için rotor hızını değiştiren gezegensel bir bükümdür.
 Gezegensel Type Stranding Machine for Complex High-Performance Cable Cabling Gezegensel stranding machine suits more bobbins and high core counts, using synchronous rotation and integrated shielding/taping for complex precision cables. Ürünü Görüntüle →
Kabul Testinde Nelerin Doğrulanması Gerekir?
Kabul testini hem boş hem de tam yüklü bir rotorla yapın çünkü hız, gerilim ve titreşim hataları yalnızca boru maksimum bobin ağırlığını taşıdığında ortaya çıkar.
- Hatve doğruluğu: Bitmiş bobin üzerinde ardışık on döşeme uzunluğunu ölçün ve bunların kararlaştırılan tolerans dahilinde, tipik olarak ±%2, dahilinde olduğunu doğrulayın.
- Gerilim tutarlılığı: Koşu hızında bir gerilim ölçerle her ödeme pozisyonunu kontrol edin ve tüm pozisyonlardaki yayılmayı kaydedin.
- Yük altında hız: ölçülen uzunluğu boş ağırlıkta değil, tam bobin ağırlığında zamanlayın ve kullanılan gerçek adımı kaydedin.
- Gürültü ve titreşim: Bir metrede yaklaşık 80 dB(A)'nın altındaki okumalar ve borunun düzgün dönüşü, iyi denge ve yatak hizasının göstergesidir.
- Örnek iletken: DC direncini, uzamasını, eşmerkezliliğini ve yüzey kaplamasını test edin ve satın alma öncesi numuneyle karşılaştırın.
- Değiştirme süresi: Bobin setinin tamamını kendi operatörlerinizle yeniden yükleyin ve zamanlayın, çünkü bu günlük bir maliyettir.
- Dokümantasyon ve yedek parçalar: kablo bağlantı şemalarını, PLC yedeklemesini, yedek parça listesini ve gergi yayının ve seramik kılavuzun mevcudiyetinin onayını alın.
Tedarik Riskleri ve Saha Gereksinimleri
Boru halat projelerinin çoğu, makine performansından ziyade saha ve arayüz sorunları nedeniyle kayıyor; bu nedenle, imzalamadan önce güç, temel ve bobin standardını belirleyin.
- Kurulu güç: toplam yükü, voltajı ve frekansı onaylayın ve sürücü paketinin özel bir transformatöre mi yoksa yumuşak yolvericiye mi ihtiyacı olduğunu kontrol edin.
- Temel: cıvata modelini, dinamik yük rakamlarını ve titreşim yalıtımı gerekliliklerini isteyin; 36 1 hızdaki bir makine zayıf bir zemin bulacaktır.
- Zemin alanı: masura yükleme ve bobin çıkarma işlemleri için boru uzunluğunun her iki uçta da yaklaşık 1,5 m artmasını sağlayın.
- Yardımcı programlar: pnömatik frenler için temiz, kuru basınçlı hava ve gerilimin tekrarlanabilirliği için sabit bir ortam sıcaklığı.
- Bobin standardı: Tescilli bobinler sizi tek bir tedarikçiye kilitlediğinden, mevcut PND veya DIN bobin filonuzla uyumlulukta ısrar edin.
- Yedek parçalar: ilk önce gergi yayları, seramik kılavuzlar, kapatma kalıpları ve kayışlar aşınır, bu nedenle sözleşmede bu parçaların teslimat sürelerini kararlaştırın.
- Güvenlik ve uyumluluk: Kilitli korumalar, acil durdurmalar ve pazarınızda gerekli olan işaretlemeler yazılı olarak belirtilmelidir.
- Veri sayfası tuzakları: Hat hızı belirtilmeden belirtilen hat hızından ve bobin başına değil makine başına belirtilen gerilimden şüphelenin.
SSS: Boru Bükme Makinesi Teknik Özellikleri
Boru şeklindeki halat ile sert halat aynı mıdır?
İki terim sıklıkla birbirinin yerine kullanılır, ancak boru şeklinde, özellikle ödeme bobinlerinin dönen bir borunun içine oturduğu makineleri ifade eder. Rijit büküm daha geniş bir ailedir ve farklı rotor yapısına sahip kafes tipi makineleri içerir; bu nedenle hangi geometrinin teklif edildiğini sorun.
Hangi ses aralığı aralığını sormalıyım?
Çıplak bakır ve alüminyum iletkenlerin çoğu için, 20 mm'den 300 mm'ye kadar çalışma aralığı hemen hemen her yapıyı kapsar; ürününüz için kullanılabilir bant ortada yer alır. Alıntılanan çıktının doğrulanabilmesi için eğim aralığını karşılık gelen rotor hızıyla birlikte belirtin.
19 telli bir iletken için kaç bobine ihtiyacım var?
19 telli eş merkezli bir yapı, 18 1 makineye ihtiyaç duyar: on sekiz döner ödeme konumu artı çekirdek tel için bir merkezi konum. 12 1 makine yalnızca 13 telli bir iletken oluşturabilir, bu nedenle sayının planladığınız en büyük yapıyla eşleşmesi gerekir.
Boru şeklindeki bir şerit alüminyum iletkenleri çalıştırabilir mi?
Evet, gerilim sisteminin yeterince düşük ayarlanması ve hızlanmanın yumuşak olması şartıyla. Alüminyum daha yumuşaktır ve yüzey izlerine daha yatkındır, bu nedenle bakıra kıyasla daha yavaş rampa profilleri, daha uzun kapanış kalıbı ve daha sık kılavuz denetimi bekleyebilirsiniz.
Hangi hat hızı gerçekçidir?
Gerçekçi hız tamamen sahaya bağlıdır. 30 mm'lik dar bir aralıkta, 900 rpm'deki bir rotor 27 m/dak üretir; 200 mm'lik uzun bir eğimde aynı rotor 180 m/dak'ya ulaşır. Satış konuşması olmayan herhangi bir tek hız rakamını, bir spesifikasyondan ziyade bir pazarlama numarası olarak değerlendirin.
Yazılı spesifikasyon çalışması kendini amorti eder. Bobin sayısını, bobin boyutunu, hatve aralığını eşleşen rotor hızı, tel aralığı, gerilim doğruluğu ve hatve toleransıyla birlikte bir karşılaştırma sayfasına koyun ve ardından satın alma siparişi gönderilmeden önce bu sayıları canlı bir örnekle test edin. Bu rakamların gerçek makinelere nasıl yansıdığını görmek istiyorsanız, ürün yelpazesine genel bakış ana katalog sayfası büküm modellerini ve bobin boyutlarını yan yana listeler.